

Robot Parlatma Sistemi
Endüstriyel Ayna Parlatma Parlatma Makinesi
Paslanmaz çelik için 8K ayna parlatma makinesi | Çevre Dostu Asitsiz Sistem
Alüminyum Plaka Bobin Ayna Parlatma Makinesi
Metal Yüzeyler için 6K Ayna Parlatma Parlatma Makinesi
Yüksek hassasiyetli metal ayna parlatma makinesi
Pnömatik Basınçlı 8K Ayna Parlatma Makinesi
Kemer tipi 8K Ayna Paslanmaz Çelik Parlatma Makinesi
Yüksek Parlak Ayna Parlatma ve Parlatma Makinesi
No.8 8K Bitirme Ayna Parlatma Parlatma Makinesi
Süper 8K Ayna Parlatma Makinesi
Endüstriyel Metal Parlatma Makinesi
Titanyum Yüzey Ayna Parlatma Makinesi
Bobinden Bobine No.4 Bitmiş Taşlama Hattı
Levhadan Tabakaya NO.4 Bitmiş Taşlama Hattı
Metal Bobin Taşlama Makinesi
Metal Levha Fırçalama Makinesi
Bakır Parlatma Taşlama Makinesi
Titanyum Yüzey Parlatma Fırçalama Makinesi
Alüminyum Levha Parlatma Fırçalama Makinesi
Paslanmayan No.4 Taşlama Makinesi
Bant Fırçalama ve Taşlama Makinesi
Paslanmaz HL Taşlama Makinesi
Roller HL Taşlama Makinesi
Belt HL Fırçalama Makinesi
Kuru HL Bitirme Makinesi
Islak HL Bitirme Makinesi
Kuru No.4 & HL Taşlama Makinesi Hattı
Islak No.4 & HL Fırçalama Makinesi Serisi
Scotch-Brite Metal Yüzey Makinesi
Scotch-Brite Bitmiş Makinesi
Paslanmaz çelik Scotch Brite Parlatma Makinesi
Islak İskoç Brite Makine Serisi
Tam Otomatik İskoç Brite(SB) Makine Serisi
SB Osilatör Makinesi
SB Öğütme Makinesi
Osilatörlü Scotch Brite
Kuru İskoç Brite Makinesi
Dört silindirli Scotch Brite Taşlama Makinesi
Kalın Tahta Paslanmaz Çelik Titreşim Taşlama Makinesi
Titreşim Öğütme
Paslanmaz Çelik Titreşim Taşlama Makinesi
AFP makinesi
Parmak İzi Önleme Roller Coater makinesi
Parmak İzi Önleme Önceden Kaplamalı makine
Parmak İzi Film Kaplama Makinesi
Parmak İzi Karşı Nano-Kaplama makinesi
Dekoratif Metal İşlemi için Hassas Levha Kesme Hattı
Metal Levha İşlemi için Düzleştirme ve Hassas Kesme Hattı
Otomatik Bobin Açılması
Metal Yüzey Kaplama Ekipmanları Endüstrisi Haberleri
Sep 29,2026
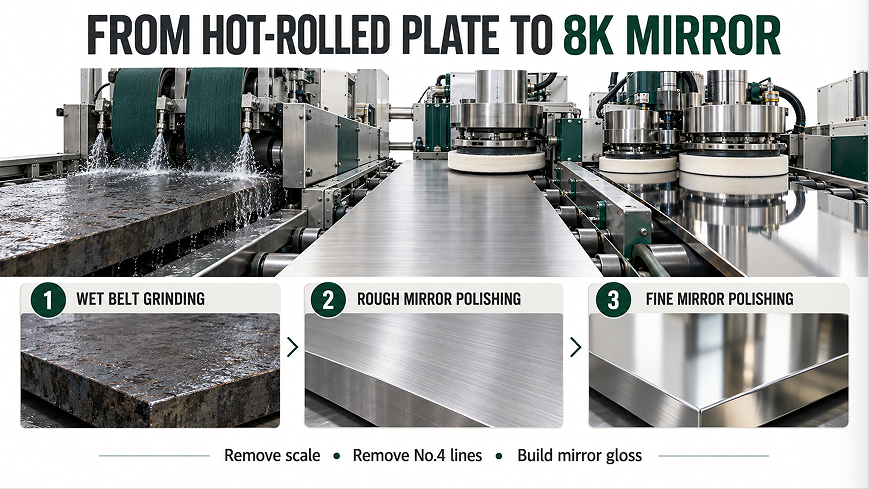
5 mm'den kalın paslanmaz çelik plakalar için, iyi bir ayna kaplaması ayna parlatma makinesinden çok önce başlar.Sıcak haddelenmiş plaka genellikle oksit kireç ve yüzey düzensizlikleriyle gelir. Eğer bunlar ayna parlatma başlıklarının çıkarması için bırakılırsa, parlatma yavaşlar ve No.4 çizgileri veya başlık izleri son yüzeyde görünür kalabilir.
Ağır hizmet amaçlı ıslak kayışlı öğütme makinesi, sıcak haddelenmiş oksit tabakasını çıkarır ve daha düz bir yüzey oluşturur. BuNo.4 hazırlık aşaması. Burada tarif edilen proje için, öğütme sonrası hedefRa ≤ 0.2 μm.
Plaka artık ayna parlatma için hazır, ancak henüz ayna yüzeyi değil. No.4 aşama, yönlü öğütme ipleri bırakır ve bu ipler bir sonraki aşamada aşamalı olarak kademeli olarak çıkarılmalıdır.
6 m uzunluğundaki sıcak haddelenmiş plakalar için, mühendislerimiz iki başlı ıslak kayış taşlama hattından aşağıdaki günlük çıktıyı tahmin ediyor:
| Levha kalınlığı | Tahmini üretim |
|---|---|
| 3–8 mm | Günde 50–80 plaka |
| 9–15 mm | Günde 30–40 plaka |
| 16–25 mm | Günde 15–20 plaka |
| 26–40 mm | Günde 10–15 plaka |
Bunlar proje tahminleridir. Gerçek çıkış, oksit ölçeği, plaka düzlüğü, gerekli malzeme çıkarma, aşındırıcı durum ve çalışma saatlerine bağlıdır.
Kaba ayna parlatma, No.4 öğütme ile son 8K bitirme arasındaki köprüdür.Ardışık kaba parlatma grupları, yönlü No.4 çizgilerini çıkarmak ve yüzey pürüzlülüğünü daha da azaltmak için giderek daha ince aşındırıcı maddeler kullanır. Bu süreç için mühendislerimiz yaklaşık olarakRa 0.05 μm kaba parlatmadan sonra, ince cilalama grupları parlaklığı yükseltmeden önce.
Kaba parlatma grupları çok azsa, operatörler No.4 hatlarını çıkarmak için besleme hızını düşürmek zorunda kalabilir. Aksi takdirde, kalan çizgiler veya cilalama başlığı izleri kalabilir. İnce cilalama yansıtıcılığı artırır, ancak eksik kaba parlatmayı telafi etmesi beklenmeli değildir.
Adört-pürç + iki-inceKonfigürasyon, düzgün hazırlanmış sıcak haddelenmiş plakaları işleyebilir. 6 m plakalar için, altı gruplu bir hattın tahmini çıkışı yaklaşık olarak şudurGünde 14–16 plaka, gelen yüzey ve kaplama gereksinimine bağlı olarak.
Daha yüksek verimlilik gerektiğinde mühendislerimiz önerirbeş kaba grup + üç ince grup. Ek kaba grup, No.4 çizgilerini çıkarmak için daha fazla kapasite sağlarken, ek ince grup ise daha yüksek besleme hızında son parlaklığı destekler. İşleme deneyimimize dayanarak, bu yapılandırma çalışabilir%30'dan fazla daha hızlıbenzer koşullarda dörtlü pürs + iki ince düzenlemeden daha fazla. Gerçek fark temsilci müşteri plakalarıyla doğrulanmalıdır.
Kalın sıcak haddelenmiş paslanmaz çelik için iki makine farklı işleri yapar:
Islak kayışlı öğütme, oksit kiresini ortadan kaldırır ve uniform No.4 tabanı oluşturur. Kabaca ayna cilalama ile No.4 çizgileri çıkarılır. İnce cilalama ise nihai ayna görünümünü ve parlaklığını oluşturur.
Gelen No.4 yüzeyinin kalitesini dikkate almadan parlatma hattını seçmek, üretimin yavaşlamasına veya görünür kusurlara yol açabilir. En güvenilir konfigürasyon, plaka durumu, hedef kaplama ve temsil malzeme kullanılarak yapılan deneme ile başlar.
Daha fazla bilgiye ihtiyacınız olursa lütfen bizimle iletişime geçmekten çekinmeyin.
Telif Hakkı © Lebon Metal Equipment Co., Ltd.'ye aittir. Tüm Haklar Saklıdır.
Tasarım BONTOP'a ait.
 İngilizce
 Rusça
 İspanyolca
 Portekizce
 Arapça
 Vietnamca
 Türkçe
 En