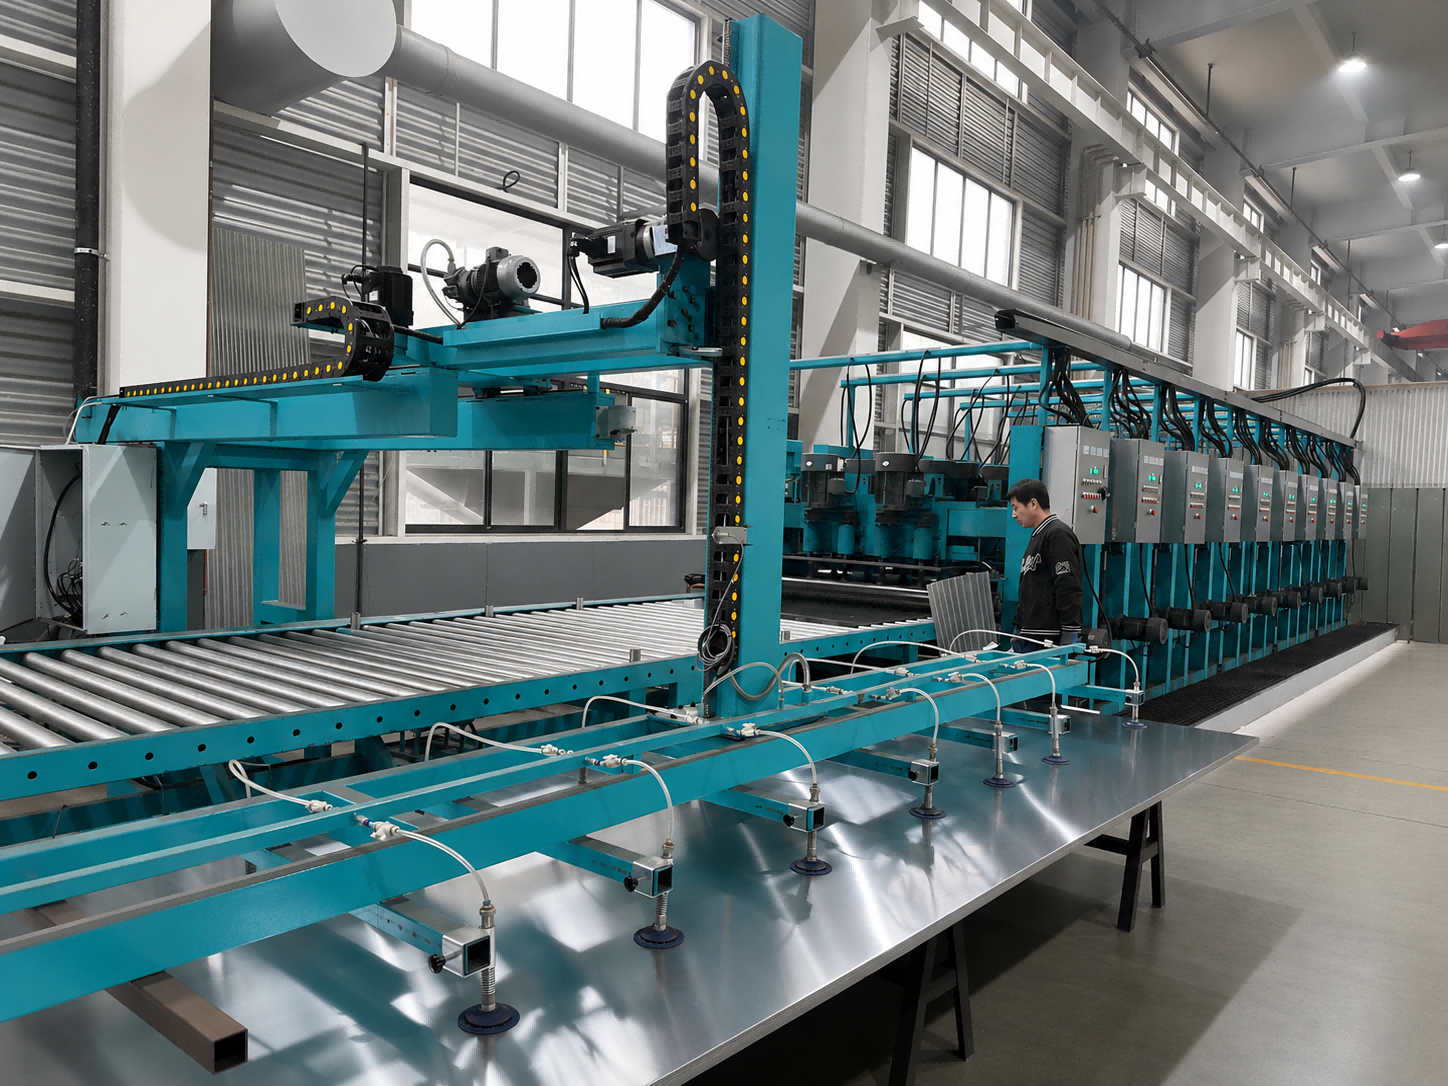


Robot Parlatma Sistemi
Endüstriyel Ayna Parlatma Parlatma Makinesi
Paslanmaz çelik için 8K ayna parlatma makinesi | Çevre Dostu Asitsiz Sistem
Alüminyum Plaka Bobin Ayna Parlatma Makinesi
Metal Yüzeyler için 6K Ayna Parlatma Parlatma Makinesi
Yüksek hassasiyetli metal ayna parlatma makinesi
Pnömatik Basınçlı 8K Ayna Parlatma Makinesi
Kemer tipi 8K Ayna Paslanmaz Çelik Parlatma Makinesi
Yüksek Parlak Ayna Parlatma ve Parlatma Makinesi
No.8 8K Bitirme Ayna Parlatma Parlatma Makinesi
Süper 8K Ayna Parlatma Makinesi
Endüstriyel Metal Parlatma Makinesi
Titanyum Yüzey Ayna Parlatma Makinesi
Bobinden Bobine No.4 Bitmiş Taşlama Hattı
Levhadan Tabakaya NO.4 Bitmiş Taşlama Hattı
Metal Bobin Taşlama Makinesi
Metal Levha Fırçalama Makinesi
Bakır Parlatma Taşlama Makinesi
Titanyum Yüzey Parlatma Fırçalama Makinesi
Alüminyum Levha Parlatma Fırçalama Makinesi
Paslanmayan No.4 Taşlama Makinesi
Bant Fırçalama ve Taşlama Makinesi
Paslanmaz HL Taşlama Makinesi
Roller HL Taşlama Makinesi
Belt HL Fırçalama Makinesi
Kuru HL Bitirme Makinesi
Islak HL Bitirme Makinesi
Kuru No.4 & HL Taşlama Makinesi Hattı
Islak No.4 & HL Fırçalama Makinesi Serisi
Scotch-Brite Metal Yüzey Makinesi
Scotch-Brite Bitmiş Makinesi
Paslanmaz çelik Scotch Brite Parlatma Makinesi
Islak İskoç Brite Makine Serisi
Tam Otomatik İskoç Brite(SB) Makine Serisi
SB Osilatör Makinesi
SB Öğütme Makinesi
Osilatörlü Scotch Brite
Kuru İskoç Brite Makinesi
Dört silindirli Scotch Brite Taşlama Makinesi
Kalın Tahta Paslanmaz Çelik Titreşim Taşlama Makinesi
Titreşim Öğütme
Paslanmaz Çelik Titreşim Taşlama Makinesi
AFP makinesi
Parmak İzi Önleme Roller Coater makinesi
Parmak İzi Önleme Önceden Kaplamalı makine
Parmak İzi Film Kaplama Makinesi
Parmak İzi Karşı Nano-Kaplama makinesi
Dekoratif Metal İşlemi için Hassas Levha Kesme Hattı
Metal Levha İşlemi için Düzleştirme ve Hassas Kesme Hattı
Otomatik Bobin Açılması
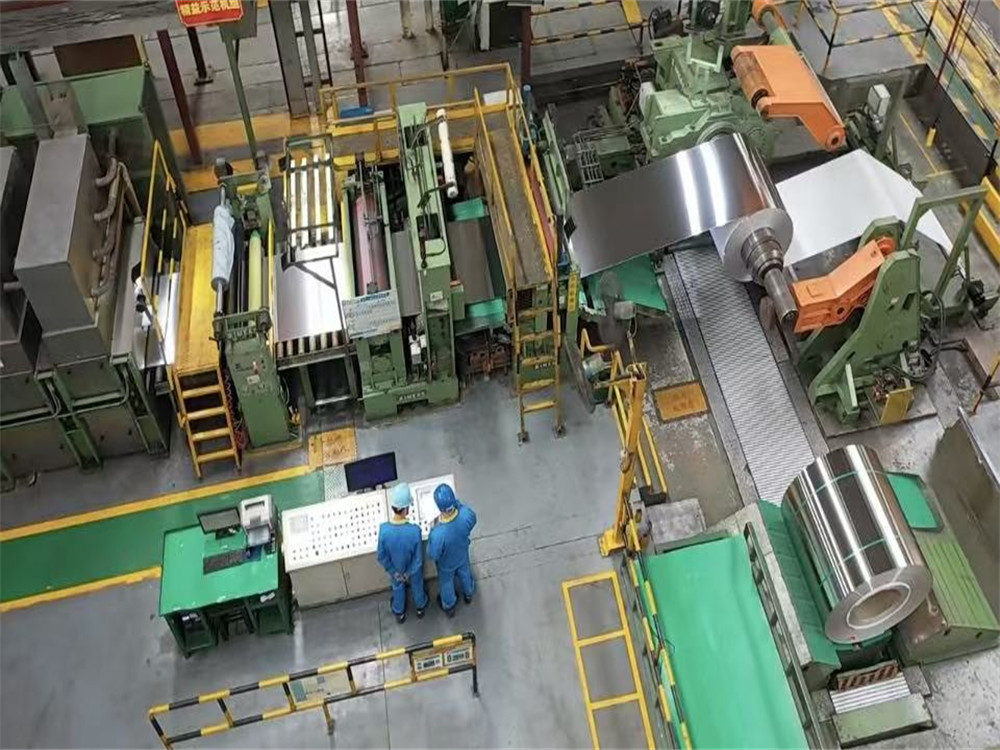
AIslak No.4 ve HL Fırçalama Makinesi Serisiaşındırıcı fırçalama sırasında öğütme sıvısı, soğutucu veya su bazlı ortam kullanan paslanmaz çelik yüzey kaplama hattıdır. ÜretirNo.4 ince saten kaplamaveHL uzun saç çizgisi kaplamasıkuru işlemeye kıyasla daha iyi soğutma ve temiz yüzey kalitesiyle.
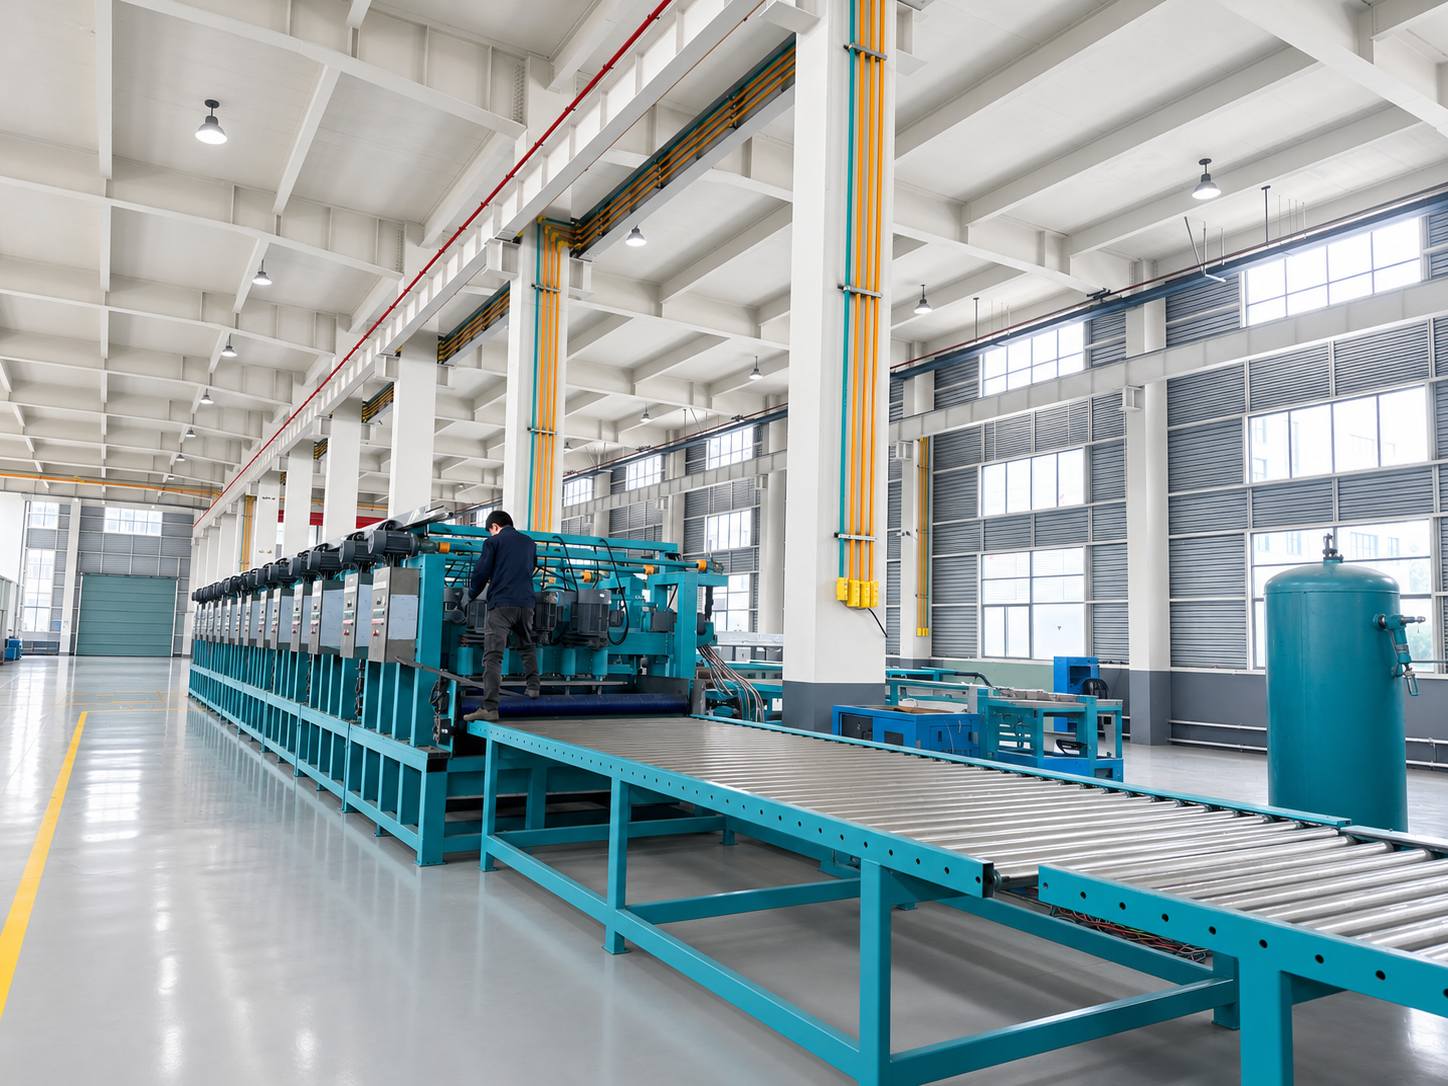
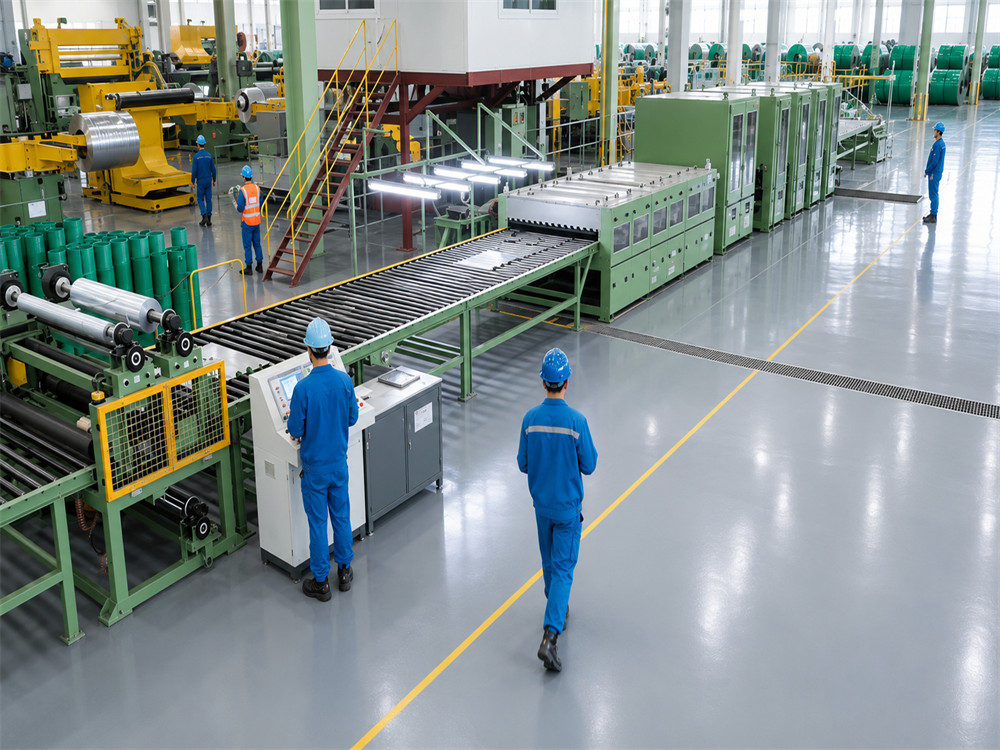
Hat genellikle şunları içerirbesleme, ıslak öğütme/fırçalama, sıvı filtrasyon ve geri dönüşüm, temizlik, kurutma, isteğe bağlı koruyucu film laminasyonu ve çıkış/geri çekme bölümleri.
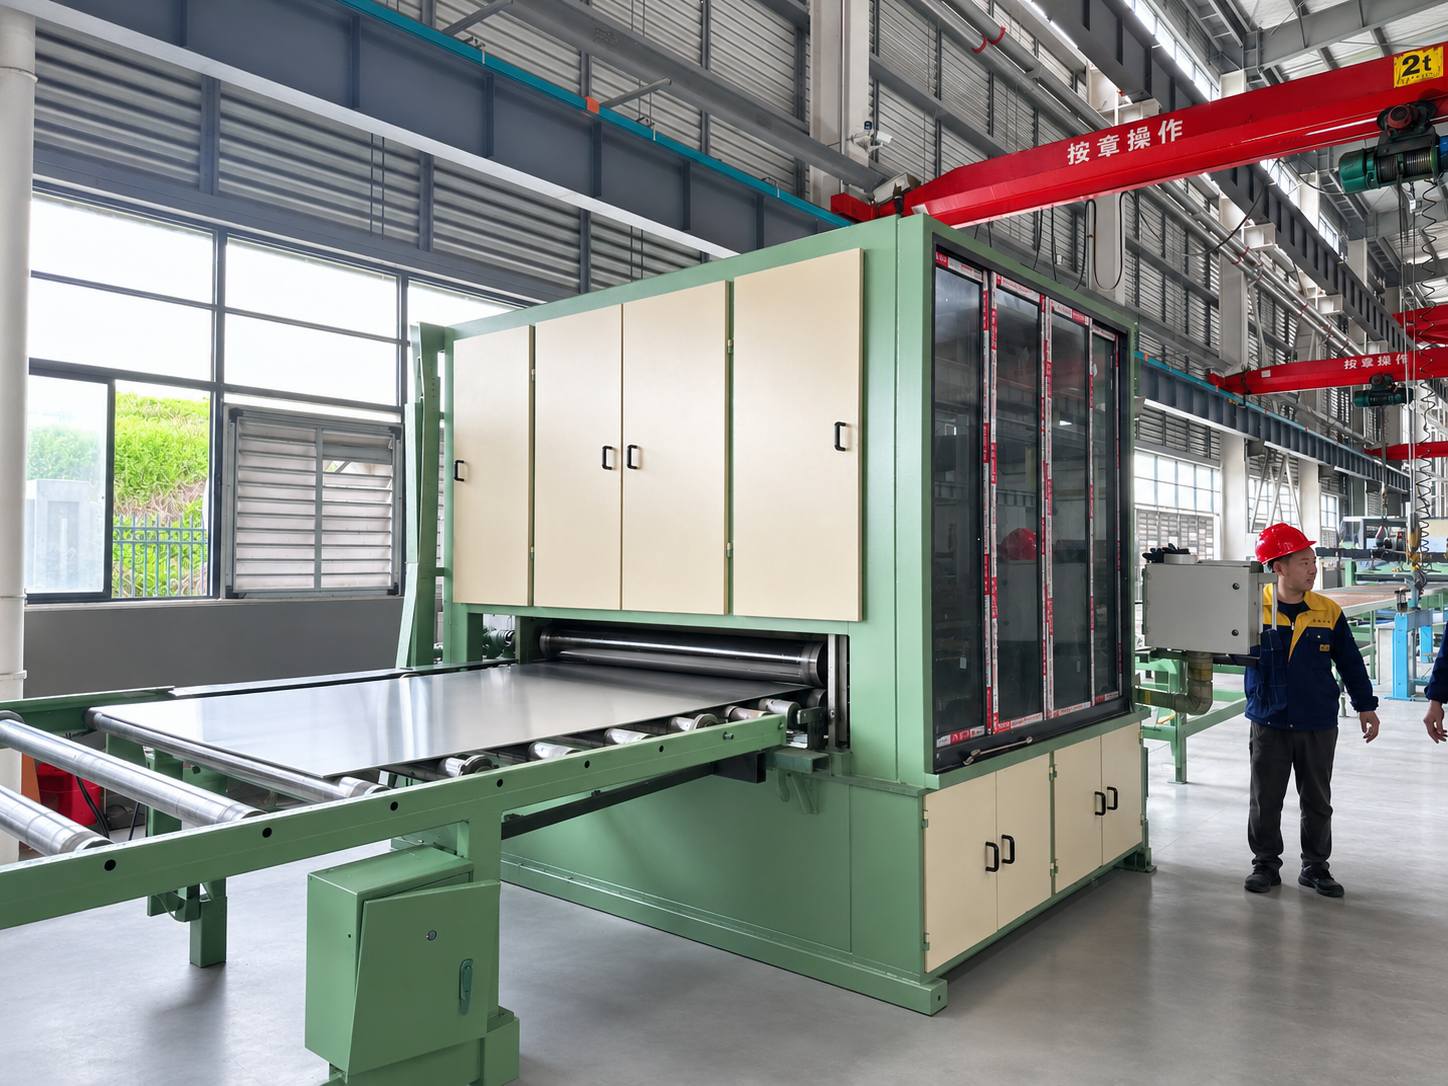
TheLEBON Wet No.4 & HL Fırçalama Makinesi Serisipaslanmaz çelik levhalar, levhalar ve bobinlerin yüksek kaliteli ıslak öğütme ve fırçalanması için tasarlanmıştır. Aşındırıcı bantlar veya fırçalama ruloları ile öğütücülü sıvı veya soğutucu sıvı ile birlikte uniform elde etmek için kullanılırNo.4 saten fırçalanmış kaplamaveHL / Saç çizgisi bitişi.
Kuru işlemeye kıyasla ıslak fırçalama sistemi daha iyi soğutma, daha az toz, daha pürüzsüz yüzey dokusu ve yanık izleri veya yüzey renk değişikliği riskini azaltır. Hat, besleme, ıslak öğütme ve fırçalama üniteleri, öğütme sıvı filtrasyon ve geri dönüşüm sistemi, temizlik, kurutma ve isteğe bağlı koruyucu film laminasyon bölümleriyle donatılabilir.
Stabil malzeme beslemesi, ayarlanabilir fırçalama basıncı, değişken hat hızı ve doğru kayış iziyle makine, düz taneli yönü, tutarlı yüzey kalitesi ve verimli üretim elde etmeye yardımcı olur. Dekoratif paslanmaz çelik levhalar, asansör panelleri, ev aletleri panelleri, mutfak ekipmanları, mimari duvar panelleri ve üst düzey iç metal yüzey kaplama uygulamalarında yaygın olarak kullanılır.
Her ikisini de üretirNo.4 saten fırçalanmış kaplamaveHL / Saç çizgisi bitişi
Daha iyi yüzey kalitesi için öğütme sıvısı veya soğutucu ile ıslak fırçalama tasarımı
Paslanmaz çelik levhalar, levhalar ve bobinler için uygundur
Verimli yüzey kaplaması için yüksek hızlı aşındırıcı bant veya fırçalama silindiri sistemi
Farklı malzeme kalınlıkları ve bitiş gereksinimleri için ayarlanabilir fırçalama basıncı
No.4 ve HL yüzey dokusunu kontrol etmek için değişken besleme hızı
Kemer sapma izlerini ve düzensiz tane çizgilerini önlemek için stabil kemer takip sistemi
No.4 ince fırçalama ve HL Hairline kaplama için birden fazla aşındırıcı kumlu seçeneği
Öğütme sıvı besleme sistemi, ısı, toz ve yüzey yanma izlerini azaltmaya yardımcı olur
Filtrasyon ve geri dönüşüm sistemi, öğütülmüş sıvı atıkları ve işletme maliyetini azaltıyor
Temizleme ve kurutma ünitesi, fırçalama sonrası yağ, kalıntı, toz ve su izlerini temizler
Stabil besleme sistemi, düz tane yönü ve tutarlı yüzey bitişi sağlar
Yüzey kaplamasından sonra isteğe bağlı koruyucu film laminasyon sistemi
Kolay çalışma ve sabit hız ayarlaması için PLC ve invertör kontrol sistemi
Özelleştirilebilir çalışma genişliği, kalınlık aralığı, fırçalama üniteleri ve üretim düzeni
Dekoratif paslanmaz çelik, asansör panelleri, ev aletleri, mutfak ekipmanları ve mimari metal uygulamaları için idealdir
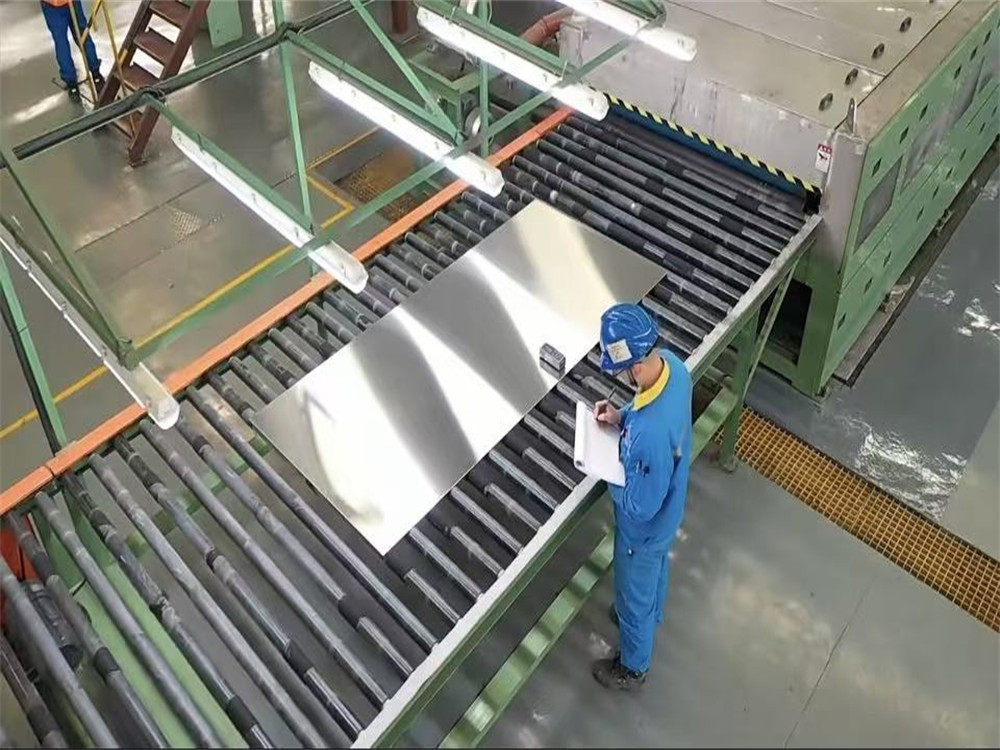
Paslanmaz çelik levha, plaka veya bobin, konveyör sistemi üzerinden fırçalama hattına beslenir. Stabil besleme, malzemeyi düz tutar ve işleme sırasında düz tane yönünü sağlar.
Yüksek hızlı aşındırıcı kayıtlar, paslanmaz çelik yüzeyi hafifçe öğüterek küçük çizikleri, oksit izlerini ve yüzey kusurlarını giderir. Bu, materyali No.4 veya HL bitirmeye hazırlar.
No.4 kaplama için, aşındırıcı bantlar, ince ve tekdüze saten fırçalanmış bir doku oluşturur. Fırçalama sırasında ısıyı azaltmak, tozu kontrol etmek ve yüzey pürüzsüzlüğünü artırmak için öğütme sıvısı veya soğutucu sağlanır.
HL bitişi için makine uzun, düz ve kesintisiz Hairline çizgileri oluşturur. Son çizgi etkisi aşındırıcı grit, fırçalama basıncı, kayış takip hassasiyeti ve besleme hızıyla kontrol edilir.
Kullanılmış öğütme sıvısı toplanır, filtrelenir ve yeniden kullanım için geri dönüştürülür. Bu, atıkları azaltmaya, işletme maliyetini düşürmeye ve istikrarlı fırçalama performansını korumaya yardımcı olur.
Islak fırçalamadan sonra, paslanmaz çelik yüzey öğütme sıvısı, yağ, toz, aşındırıcı kalıntılar ve metal parçacıkları temizlenerek temizlenir.
Temizlenen yüzey, nemi gidermek ve bitmiş No.4 veya HL yüzeyinde su izlerini önlemek için kurutma ünitesinden geçer.
Gerekirse, işleme, kesme, taşıma ve ileri işlem sırasında çizilmeleri önlemek için bitmiş yüzeye koruyucu bir film uygulanır.
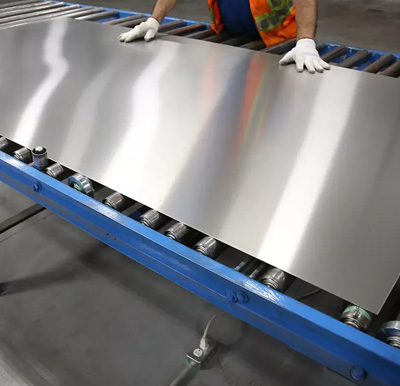
Son paslanmaz çelik yüzey, dekoratif paneller, asansör iç mekanları, cihaz panelleri ve mimari uygulamalar için uygun olan No.4 saten veya uzun düz HL Hairline kaplamaya sahiptir.
Paslanmaz çelik dekoratif levhalar
Asansör panelleri ve kabin iç mekanları
Ev aletleri panelleri
Mutfak ekipmanı panelleri
Mimari duvar ve tavan panelleri
Paslanmaz çelik kapılar ve çerçeveler
İç dekorasyon malzemeleri
Otel ve ticari dekorasyon panelleri
Mobilya ve vitrin armatür panelleri
Cihaz kabuğu ve kapak panelleri
Yürüyen merdiven yan panelleri
Ticari mutfak ve restoran ekipmanları
Tabelalar ve reklam panoları
Metal dolaplar, tezgahlar ve tezgahlar
Kaplama, laminasyon veya ek işlemeden önce ön işlem
Yüksek kaliteli No.4 saten ve HL Hairline paslanmaz çelik yüzey kaplama
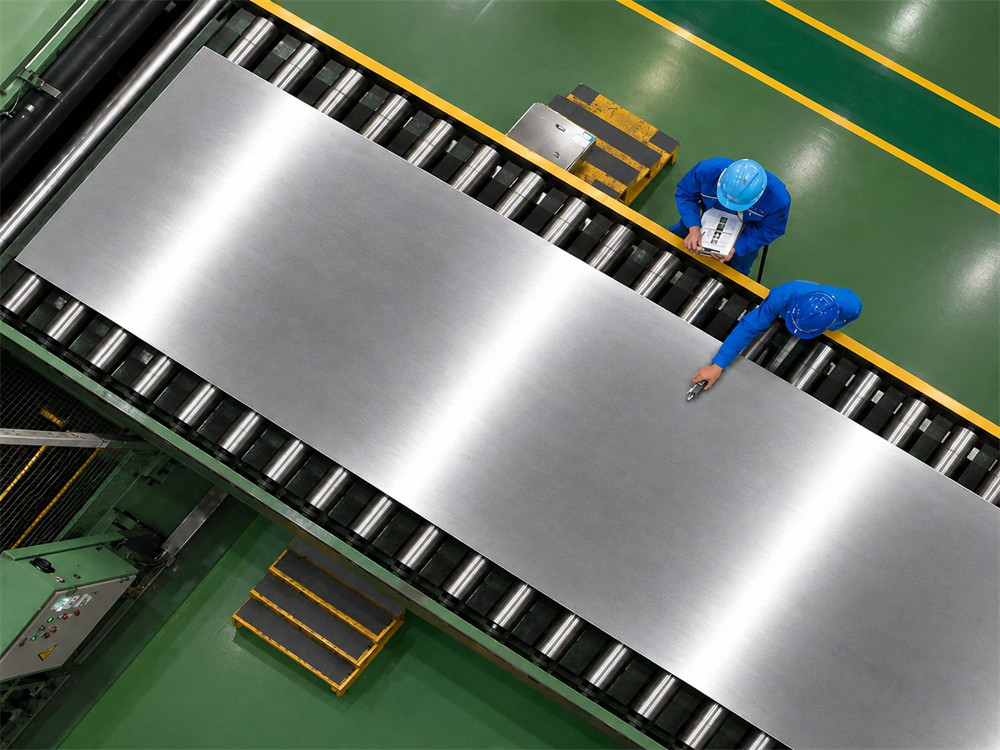
Bitmiş yüzey, tam levha veya bobin genişliğinde eşit bir No.4 saten veya HL Hairline dokusuna sahip olmalıdır. Belirgin koyu/açık fark, yamalı alanlar veya düzensiz fırçalama izleri olmamalı.
Fırçalama çizgileri işlem yönü boyunca düz, sürekli ve tutarlı olmalıdır. HL bitişi için çizgi dokusu uzun ve ince olmalıdır; No.4 bitişinde doku eşit ve saten gibi olmalıdır.
Bitmiş malzeme derin çiziklerden, kayış sapma izlerinden, titreşim izlerinden, rulo izlerinden, yanma izlerinden, yağ lekelerinden, su izlerinden ve görünür yüzey kusurlarından arınmış olmalıdır.
Yüzey pürürlüğü aşındırıcı toz, fırçalama basıncı, bant hızı ve besleme hızıyla kontrol edilebilir. Tipik referans değerleri:
4 numaralı finiş:ÇevresiRa 0.4–0.8 μm
HL sonu :ÇevresiRa 0.2–0.6 μm
Gerçek değerler, müşteri örneklemi ve uygulama gereksinimlerine göre ayarlanabilir.
Aşındırıcı kemer aşınma, hasar, tıkanma veya düzensiz kesim açısından düzenli olarak kontrol edilmelidir. Aşınmış kemerler dengesiz damar, çizik veya kötü yüzey kıvamısına neden olabilir.
Fırçalama sırasında öğütme sıvısı veya soğutucu sıvı eşit şekilde sağlanmalıdır. Sıvı konsantrasyonu, akış hızı ve filtreleme koşulları aşırı ısınma, yanma izleri ve yüzey kirlenmesini önlemek için kontrol edilmelidir.
Islak fırçalamadan sonra yüzey tamamen temizlenmiş ve kurutulmalıdır. Bitmiş malzemede öğütme kalıntısı, soğutucu izleri, su lekesi veya kalan metal parçacıkları olmamalıdır.
Koruyucu film uygulanırsa, film düz ve sıkıca sabitlenmiş olmalıdır. Filmin altında hiçbir kabarcık, kırışıklık, toz parçacıkları veya çizik olmamalı.
Üretim öncesinde malzeme kalınlığı, genişliği ve düzlüğü kontrol edilmelidir. Stabil besleme ve gerilim kontrolü, levha sapmalarını, titreşim çizgilerini ve düzensiz fırçalama dokusunu önlemeye yardımcı olur.
Seri üretimden önce, bir örnek test edilmeli ve müşteri veya kalite ekibi tarafından onaylanmalıdır. Onaydan sonra, sabit üretim kalitesi için aynı kayış griti, basınç, hız ve ıslak sistem ayarları korunmalıdır.
Daha fazla bilgiye ihtiyacınız olursa lütfen bizimle iletişime geçmekten çekinmeyin.
Telif Hakkı © Lebon Metal Equipment Co., Ltd.'ye aittir. Tüm Haklar Saklıdır.
Tasarım BONTOP'a ait.
 İngilizce
 Rusça
 İspanyolca
 Portekizce
 Arapça
 Vietnamca
 Türkçe
 En